


Nakabuo ang HAIFEI ng capacitor discharge projection welding machine para sa pagdugtong ng mga projection nuts sa mga stainless-steel panel na ginagamit sa mga electrical cabinet, equipment enclosure at sheet-metal assemblies.
Ang makina ay naglalabas ng nakaimbak na elektrikal na enerhiya sa isang maikling welding cycle. Kasama ng dedikadong positioning tooling at kontroladong puwersa ng electrode, nakakatulong ito sa paggawa ng secure na nut joint habang nililimitahan ang pagkawalan ng kulay ng panel, distortion at nut misalignment.
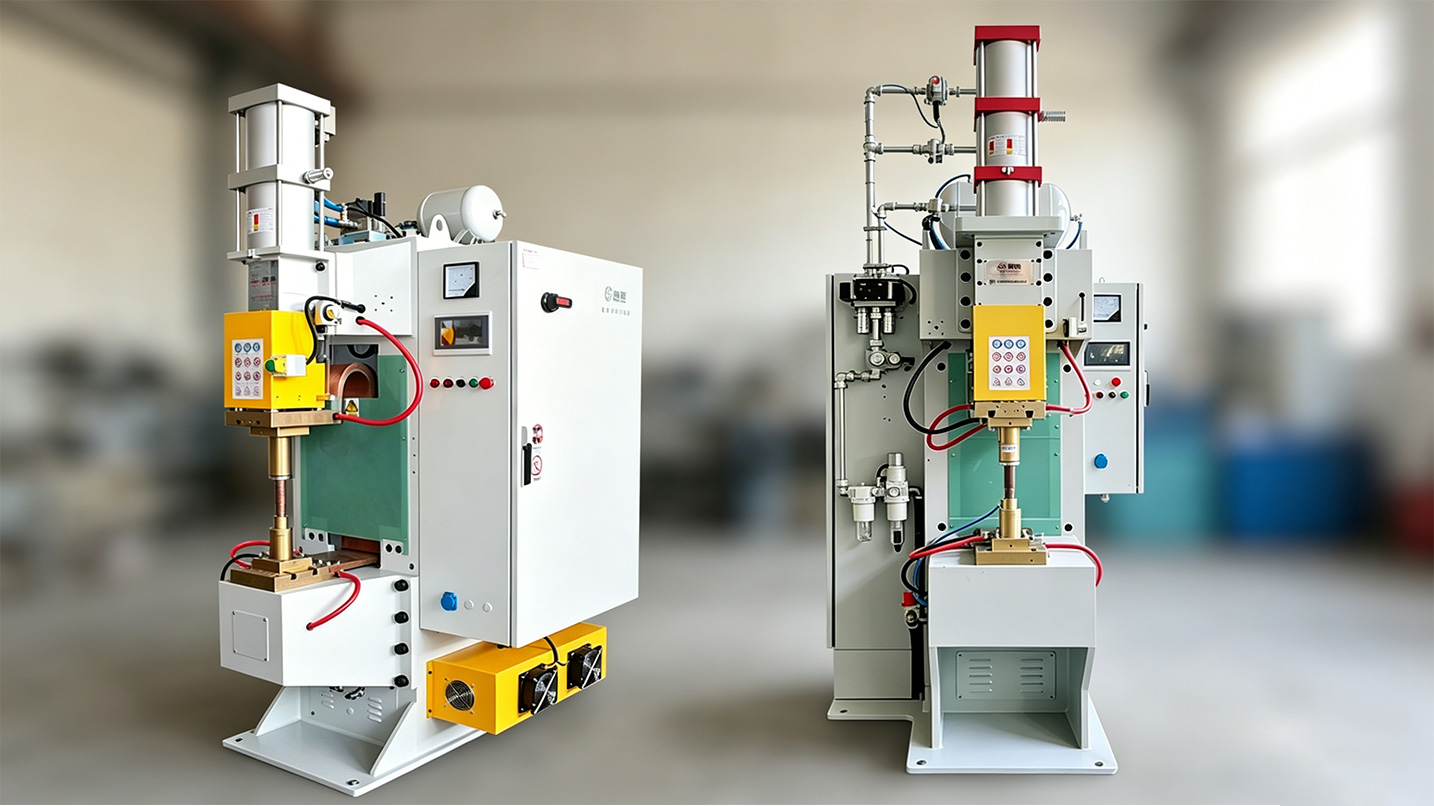
Anong Makina ang Ginamit para sa Proyektong Ito?
Ang napiling kagamitan para sa proyektong ito ay isang dedikadong capacitor discharge projection welding machine para sa mga stainless-steel panel at nuts.
Ang makina ay nag-iimbak ng elektrikal na enerhiya sa mga capacitor at mabilis itong inilalabas sa pamamagitan ng mga nut projection. Ang init ay puro sa mga projection contact point sa halip na ilapat nang malawak sa buong panel.
Ang maikling siklo ng paglabas ng enerhiya-na ito ay pinili upang tugunan ang tatlong partikular na problema sa produksyon: hindi kumpletong pagbagsak ng projection, nakikitang mga marka ng init sa hindi kinakalawang na-bakal na ibabaw at pagbaluktot ng panel sa paligid ng welded nut.
Buod ng Proyekto
| Item ng Proyekto | Impormasyon ng Kaso |
| Industriya ng customer | Mababang-boltahe na mga kagamitang elektrikal |
| Workpiece | Hindi kinakalawang na-steel panel at projection nut |
| Kagamitan | Capacitor discharge projection welding machine |
| Paraan ng hinang | Nut projection welding |
| Paraan ng pagpoposisyon | Nakatuon sa pagsentro at paghahanap ng kabit |
| Pangunahing alalahanin | Mahina ang mga kasukasuan, pagkawalan ng kulay ng panel, pagbaluktot at misalignment ng nut |
| Pagpalit ng produkto | Tooling at nakaimbak na mga parameter para sa mga katugmang detalye |
| Pagpapatunay | Sample na pagsubok at tuluy-tuloy na pagsubok bago-paghahatid |
Background ng Customer
Gumagawa ang customer ng hindi kinakalawang na-steel sheet-mga bahaging metal, mga enclosure ng kagamitan at mga kaugnay na assemblies para sa mababang-boltahe na mga de-koryenteng kagamitan.
Ang projection nuts ay dapat na hinangin sa mga panel bago ang cabinet assembly. Ang tapos na nut ay kailangang manatiling ligtas sa panahon ng pag-install ng bolt, habang ang posisyon ng thread nito ay dapat pahintulutan ang bolt na pumasok nang maayos.
Dahil ang stainless-steel panel ay nakikitang bahagi rin ng enclosure, maaaring makaapekto sa pagpupulong at hitsura ang labis na mga marka ng paso, pagdidilaw, pag-itim o pagpapapangit.
Bakit Hindi Matatag ang Kasalukuyang Proseso?
Ang orihinal na proseso ng hinang ay hindi patuloy na tumutok ng sapat na enerhiya sa mga projection ng nut. Ang ilang mga projection ay hindi ganap na nabuo sa panahon ng hinang, na nagreresulta sa mahina o hindi kumpletong mga joints.
Kasabay nito, ang hindi pantay na pamamahagi ng init ay lumikha ng ilang mga pangalawang problema:
| Problema sa Produksyon | Epekto sa Tapos na Bahagi |
| Hindi sapat na pagsasanib sa mga projection ng nut | Maluwag na mani, hindi kumpletong mga joints o weld failure |
| Sobra o hindi pantay na init | Naninilaw, nangingitim at mga marka ng paso |
| Hindi pantay na thermal contraction | Pag-umbok ng panel, pag-warping o pagbaluktot sa gilid |
| Error sa manu-manong pagpoposisyon | Nakatagilid o naka-off-mga center nuts |
| Hindi matatag na output ng enerhiya | Pagkakaiba-iba sa pagitan ng mga siklo ng produksyon |
| Mahina ang pagkakahanay ng nut | Bolt jamming, cross-threading o hindi pantay na paghihigpit |
Ang mga problemang ito ay hindi malulutas lamang sa pamamagitan ng pagtaas ng kasalukuyang hinang. Maaaring mapataas ng mas maraming enerhiya ang pinsala sa ibabaw at pagbaluktot nang hindi itinatama ang posisyon ng nut o pamamahagi ng presyon.
Ano ang Kinakailangan ng Customer?
Ang customer ay nangangailangan ng isang proseso na maaaring bumuo ng mga nut projection sa loob ng maikling welding cycle at mabawasan ang dami ng init na pumapasok sa nakapalibot na panel.
Ang posisyon ng nut ay pantay na mahalaga. Ang kabit ay kailangan upang makontrol ang pagsentro, perpendicularity at paggalaw sa panahon ng hinang upang ang thread ay nanatiling maayos na nakahanay para sa sumusunod na operasyon ng pagpupulong.
Kailangan din ng kagamitan upang suportahan ang mga katugmang laki ng nut at hindi kinakalawang-kapal ng panel ng bakal. Ang mga parameter ng welding ay kailangang maimbak para sa paulit-ulit na produksyon at mga pagsusuri sa proseso sa hinaharap.
Ang mga pangunahing kinakailangan ay:
- I-secure ang projection welding sa pagitan ng nut at stainless-steel panel
- Mas kaunting pagdidilaw, pag-itim at nakikitang pagkasunog sa ibabaw
- Nabawasan ang bulging ng panel at thermal distortion
- Pare-parehong posisyon ng nut at pagkakahanay
- Matatag na paghahatid ng enerhiya sa pagitan ng mga welding cycle
- Mas madaling pagbabago para sa mga katugmang detalye ng produkto
- Naka-imbak na mga recipe ng welding at process traceability

Paano Binuo ng HAIFEI ang Solusyon
Mga Pagsubok sa Welding gamit ang Mga Aktwal na Bahagi
Sinubukan ng HAIFEI ang hindi kinakalawang-steel na materyal ng customer at iba't ibang mga detalye ng nut bago i-finalize ang makina.
Ang mga pagsubok ay ginamit upang suriin ang pag-uugali ng projection, welding energy, electrode force, surface condition at panel deformation. Ang mga parameter ay inayos ayon sa aktwal na nut projection geometry sa halip na gumamit ng pangkalahatang setting para sa bawat produkto.
Capacitor Discharge Projection Welding
Ang isang capacitor discharge welding system ay pinili upang maghatid ng malaking halaga ng nakaimbak na enerhiya sa loob ng maikling panahon.
Kapag inilapat ang presyon, ang kasalukuyang ay dumadaan sa mga projection ng nut. Ang electrical resistance sa mga maliliit na contact area na ito ay bumubuo ng localized heat, na nagpapahintulot sa mga projection na bumagsak at bumuo ng joint.
Kung ikukumpara sa mas mahabang ikot ng pag-init, maaaring limitahan ng prosesong ito ang init-apektadong lugar sa paligid ng nut. Ang pagiging angkop nito ay nakasalalay pa rin sa kapal ng panel, materyal ng nut, disenyo ng projection, kondisyon sa ibabaw at kinakailangang lakas ng magkasanib na bahagi.
Nakalaang Centering Fixture
Idinisenyo ng HAIFEI ang positioning tooling para sa stainless-steel panel at projection nut.
Ang kabit ay matatagpuan ang bahagi, nakasentro ang nut at hinahawakan ito sa posisyon habang inilalapat ang welding pressure. Nakakatulong din ang pare-parehong suporta na bawasan ang paggalaw at hindi pantay na pag-load sa panahon ng pagbagsak ng projection.
Ang tooling na ito ay binuo upang matugunan ang:
- Offset ng nut
- Pagkiling ng nuwes
- Ang paggalaw sa panahon ng pakikipag-ugnay sa elektrod
- Hindi pantay na presyon sa mga projection
- Hindi pare-pareho ang pagkakahanay ng bolt pagkatapos ng hinang
Maaaring baguhin ang mga pagsingit ng tool kapag ang mga katugmang detalye ng nut ay ginawa sa parehong makina.
Kinokontrol na Presyon at Mga Naka-imbak na Recipe
Ang enerhiya ng hinang lamang ay hindi tumutukoy sa resulta. Ang lakas ng electrode, kondisyon ng contact at timing ay nakakaapekto sa kung paano bumagsak ang mga projection ng nut.
Ang makina kung gayon ay nag-coordinate ng pagkakasunud-sunod ng pag-clamping at enerhiya-paglabas. Maaaring iimbak ang mga inaprubahang setting bilang mga recipe ng produkto, na binabawasan ang manu-manong pagsasaayos sa panahon ng paulit-ulit na produksyon.
Depende sa huling configuration ng kagamitan, maaaring i-record ng system ang napiling recipe, weld count, operating status at impormasyon ng alarma. Ang mga kinakailangang field ng data at mga interface ng komunikasyon ay dapat kumpirmahin bago ang paggawa.
Paano Gumagana ang Welding Cycle?
1
Inilalagay ng operator ang stainless-steel panel sa fixture.
2
Ang projection nut ay nakaposisyon sa ibabaw ng kinakailangang butas.
3
Ang kabit ay nakasentro at sumusuporta sa mga bahagi.
4
Inilalapat ng ulo ng hinang ang preset na puwersa ng elektrod.
5
Ang mga capacitor ay naglalabas ng enerhiya sa pamamagitan ng mga nut projection.
6
Ang mga projection ay bumagsak at bumubuo ng welded na koneksyon.
7
Ang ulo ng hinang ay bumalik at ang nakumpletong panel ay tinanggal.
8
Ang pinagsamang ay siniyasat ayon sa napagkasunduang pamantayan sa pagtanggap.
Para sa mga automated na proyekto, maaaring magdagdag ng component feeding, part detection at unloading pagkatapos ma-validate ang basic welding process.
Paano Dapat Suriin ang Welded Nut?
Ang isang nut na mukhang wastong hinang ay maaari pa ring hindi pagkakatugma o mekanikal na mahina. Dapat saklawin ng plano sa pagtanggap ang magkasanib na posisyon, posisyon ng thread at kundisyon ng panel.
| Item ng Inspeksyon | Ang Sinusuri Nito |
| Visual na inspeksyon | Pagitim, pagpapatalsik, mga marka ng paso at pinsala sa ibabaw |
| Posisyon ng nut | Pagsentro, perpendicularity at pagkakahanay ng thread |
| Pagsubok sa pag-install ng bolt | Smooth engagement nang walang jamming o cross{0}}threading |
| Itulak ang-pagsubok | Ang paglaban sa puwersa ay inilapat sa pamamagitan ng panel |
| Pagsubok ng metalikang kuwintas | Kakayahang makatiis sa tinukoy na pag-load ng tightening |
| Balatan o mapanirang pagsubok | Pagbubuo ng projection at pinagsamang integridad |
| Ang flatness ng panel | Bulging, warping at lokal na pagpapapangit |
| Patuloy na pagsubok sa produksyon | Repeatability sa magkakasunod na welding cycle |
Ang orihinal na kaso ay nag-uulat ng mga matatag na resulta sa panahon ng tuluy-tuloy na mga pagsubok bago-paghahatid ngunit hindi nag-publish ng mga halaga ng pagtanggap sa numero. Push out na puwersa, torque, flatness at mga limitasyon sa hitsura ay dapat ibigay ng customer o napagkasunduan sa panahon ng sample development.
FAQ
T: Anong makina ang ginagamit sa pagwelding ng mga nuts sa hindi kinakalawang-mga panel na bakal?
A: Ang proyektong ito ay gumagamit ng capacitor discharge projection welding machine. Ang naka-imbak na enerhiyang elektrikal ay inilalabas sa pamamagitan ng mga nut projection sa isang maikling welding cycle, na nagtutuon ng init sa magkasanib na bahagi.
Q: Bakit gumagamit ng capacitor discharge welding para sa hindi kinakalawang na asero?
A: Ang maikling oras ng paglabas ay nakakatulong na limitahan ang paglipat ng init sa nakapalibot na panel. Mababawasan nito ang pagkawalan ng kulay at pagbaluktot kapag ang mga nut projection, welding energy, electrode force at tooling ay wastong tumugma.
T: Maaari bang ganap na maiwasan ng proseso ang pagkawalan ng kulay ng panel?
A: Walang proseso ang dapat ilarawan bilang ganap na pag-aalis ng pagkawalan ng kulay sa bawat aplikasyon. Ang mga resulta sa ibabaw ay nakadepende sa hindi kinakalawang-steel grade, kapal ng panel, kondisyon sa ibabaw, disenyo ng projection at mga setting ng welding. Kinakailangan ang sample na pagsubok.
Q: Maaari bang i-welded ang mga ordinaryong mani gamit ang makinang ito?
A: Ang projection welding ay karaniwang nangangailangan ng mga nuts na dinisenyo na may angkop na welding projection. Ang isang plain nut na walang naaangkop na istraktura ng projection ay maaaring mangailangan ng ibang magkasanib na disenyo o proseso.
T: Maaari bang magwelding ang isang makina ng ilang laki ng nut?
A: Maaaring suportahan nito ang ilang katugmang laki ng nut sa pamamagitan ng mga mapapalitang bahagi ng paghahanap at mga nakaimbak na recipe. Ang kapasidad ng makina, pag-access sa elektrod at espasyo ng tooling ay dapat sumasakop sa kumpletong hanay ng produkto.
T: Paano mo mapipigilan ang pagtagilid ng nut?
A: Ang kabit ay nakasentro at sumusuporta sa nut bago ilapat ang presyon ng welding head. Nakakatulong ang locating structure, electrode alignment at unipormeng puwersa na kontrolin ang perpendicularity ng nut sa panahon ng projection collapse.